传统水洗工艺中表面焦斑的形成机理与成因分析
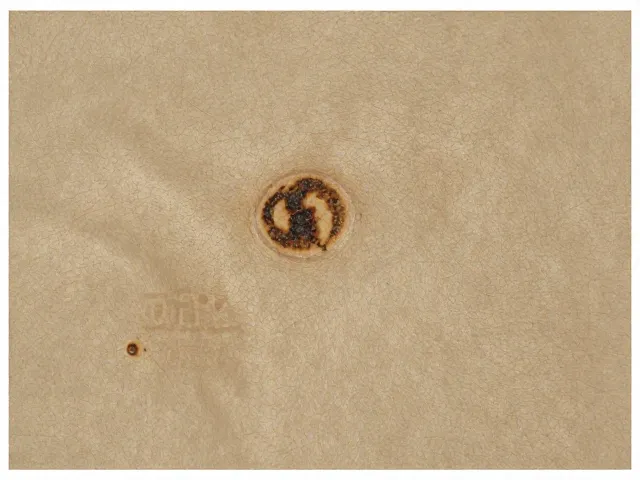
传统水洗过程中,表面焦斑通常表现为织物局部出现颜色发暗、发黑或带有褐色痕迹的现象,其核心成因多源于水洗设备内部残留的油污、锈迹或洗涤剂中未完全溶解的化学物质,在高温高压环境下与织物纤维发生不可逆的氧化或碳化反应。当水洗机长期处于高负荷运转状态,若排液系统堵塞或过滤网未定期清理,水中悬浮的微粒杂质会附着在织物表面,随后在滚筒高速旋转产生的剪切力作用下,这些杂质逐渐硬化并嵌入纤维间隙,形成肉眼可见的斑点。此外,水温控制不当也是主要诱因之一,当局部温度超过特定染料或纤维的耐受阈值(例如棉麻混纺物在90℃以上长时间接触含铁离子水源),极易诱发热降解,导致面料表面出现类似“烧伤”的焦痕。
深入排查焦斑源头需结合生产环境的水质报告与设备维护记录进行交叉验证。实际生产中,若使用未经软化的硬水进行水洗,水中的钙镁离子会与洗涤剂中的表面活性剂结合形成不溶性沉淀物,这些沉淀物在烘干过程中受热积聚,便可能在深色面料上显现为灰白色或黄褐色的斑块。同时,设备滚筒表面的防锈涂层脱落或密封圈老化渗出的橡胶微粒,也可能在洗涤过程中脱落并粘附于衣物表面,经过后续高温定型或熨烫工序后,这些异物因熔点较低而熔化,形成顽固性焦斑。因此,理解焦斑的物理形态与化学成因,是制定有效处理方案的前提,需区分是外来污染物附着还是纤维本体受损,二者对应的解决路径截然不同。
针对不同类型焦斑的针对性处理与修复策略
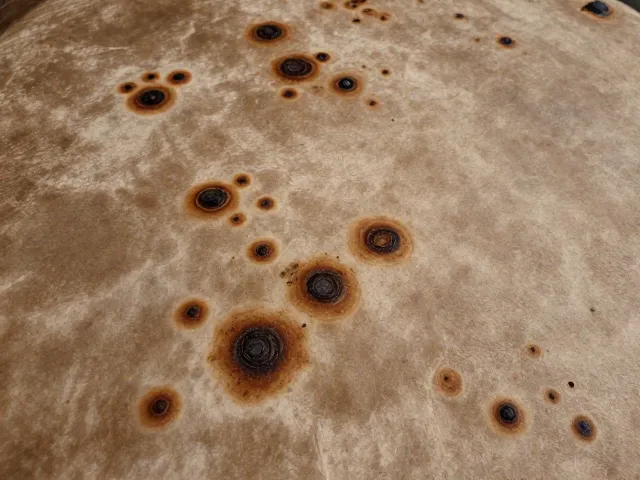
对于由油污或铁锈引起的浅层焦斑,可采用专用去渍剂配合局部刷洗的方式进行物理与化学双重清除。实际操作中,建议使用含有酶制剂或强效溶剂的预处理液涂抹于焦斑处,静置反应5-10分钟,使顽固污渍分解,随后用软毛刷轻轻打圈刷洗,避免用力过猛损伤织物经纬结构。若确认为铁锈斑,可选用草酸溶液或专用除锈剂进行点涂处理,草酸能与铁离子形成可溶性络合物,从而将锈迹从纤维中剥离,处理后需立即用清水彻底漂洗,防止酸性残留导致面料脆化。对于因高温导致的纤维碳化焦斑,若面积较小且位于非受力部位,可尝试使用稀释的双氧水进行漂白处理,利用其氧化还原特性减弱焦痕颜色,但需先在隐蔽处测试面料色牢度,以防出现褪色或色差不均现象。
当焦斑面积较大或已深入纤维内部,常规水洗难以彻底清除时,需引入局部高温蒸汽熏蒸结合中性洗涤剂的重水处理流程。将织物悬挂于蒸汽房中,利用高温高湿环境软化纤维并打开毛孔,使附着在纤维表面的污垢松动,随后进行低温轻柔水洗,重点加强漂洗次数以去除残留化学试剂。若处理过程中发现焦斑伴随面料手感变硬或强度下降,需同步进行柔软剂后整理,通过阳离子柔软剂吸附在纤维表面,恢复织物的蓬松度与滑爽感。值得注意的是,任何化学处理前必须确认面料成分,丝绸、羊毛等蛋白质纤维严禁使用强酸、强碱或含氯漂白剂,以免造成纤维断裂或严重泛黄,此类天然纤维若遇严重焦斑,通常建议交由专业干洗机构进行溶剂萃取处理,以最大限度保留衣物完整性。
含水率与密度检测的标准操作流程与数据解读
含水率是衡量水洗后织物干燥程度与后续加工稳定性的关键指标,直接影响仓储安全与印染质量。依据国家标准GB/T 6529-2008《纺织品 调湿和试验用标准大气》,检测前需将样块置于温度20±2℃、相对湿度65±4%的标准大气环境中调湿24小时,以消除环境湿度对数据的干扰。使用红外水分测定仪进行快速检测时,应取10g左右代表性面料样品,确保样品平整无折叠,仪器设定烘干温度通常为105℃±2℃,烘干至恒重后计算含水率百分比。若数据显示含水率高于8%,需重新进入烘干工序,因为过高的含水率会导致面料在堆积过程中发生霉变或静电吸附灰尘;若低于4%,则可能因纤维过度失水导致手感僵硬,需增加柔软护理步骤。
密度检测主要评估织物在水洗过程中的缩水率及结构稳定性,通常采用经纬密度镜或投影仪对指定区域进行测量。选取面料纵向与横向各5个不同点位,记录每厘米内的经纱与纬纱根数,计算平均值并与出厂原始数据对比。若水洗后经纬密度发生显著变化(如收缩率超过3%),表明面料结构在湿态下发生了不可逆形变,需调整水洗时的机械外力参数或降低水温。此外,还需观察密度分布的均匀性,若局部密度异常稀疏,可能存在织造缺陷或局部强力损伤,此类面料在后续裁剪中易出现变形,应作为次品隔离处理。通过精准控制含水率与监测密度变化,可建立完整的水洗质量数据库,为优化工艺参数提供真实可靠的数据支撑。